皮革厚度为什么相差 0.30 毫米?我们发现了非原厂测厚仪
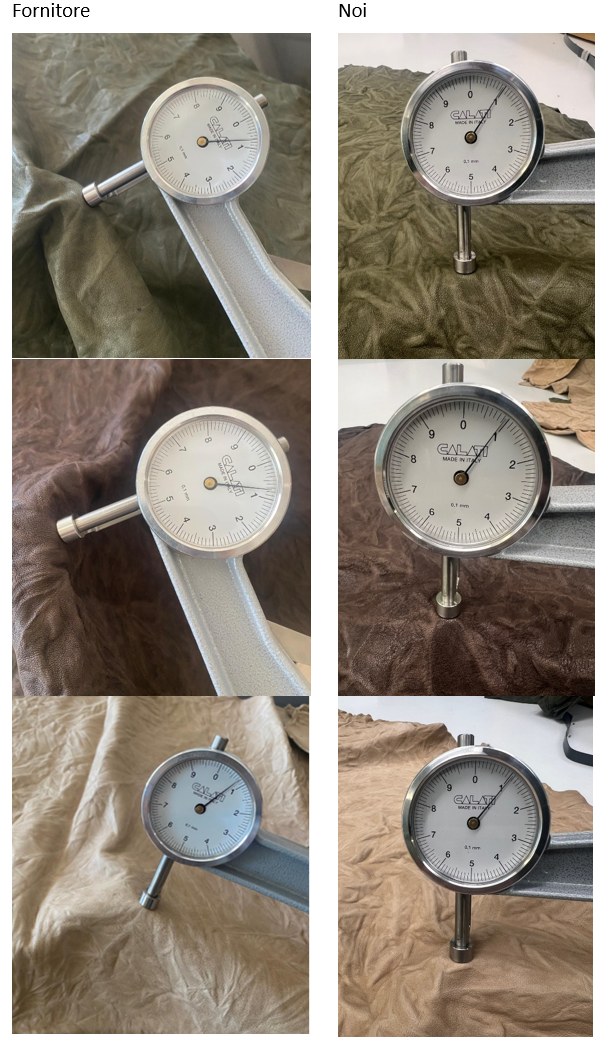
一批皮革被报告为 0.80 毫米,另一方复测约 1.10 毫米。Danese 接到咨询后不仅核对了操作方法,还检查了供应商所用的测厚仪,并发现其叉架铸件与 Calati 原厂产品不同。
0.30毫米的差异可能影响整批皮革的价值
与申报厚度相比,差异达到37.5%。但两个不同的读数并不能单独证明哪个正确;必须在可比的测量位置和一致的条件下进行检测。
查看 Calati 原厂测厚仪
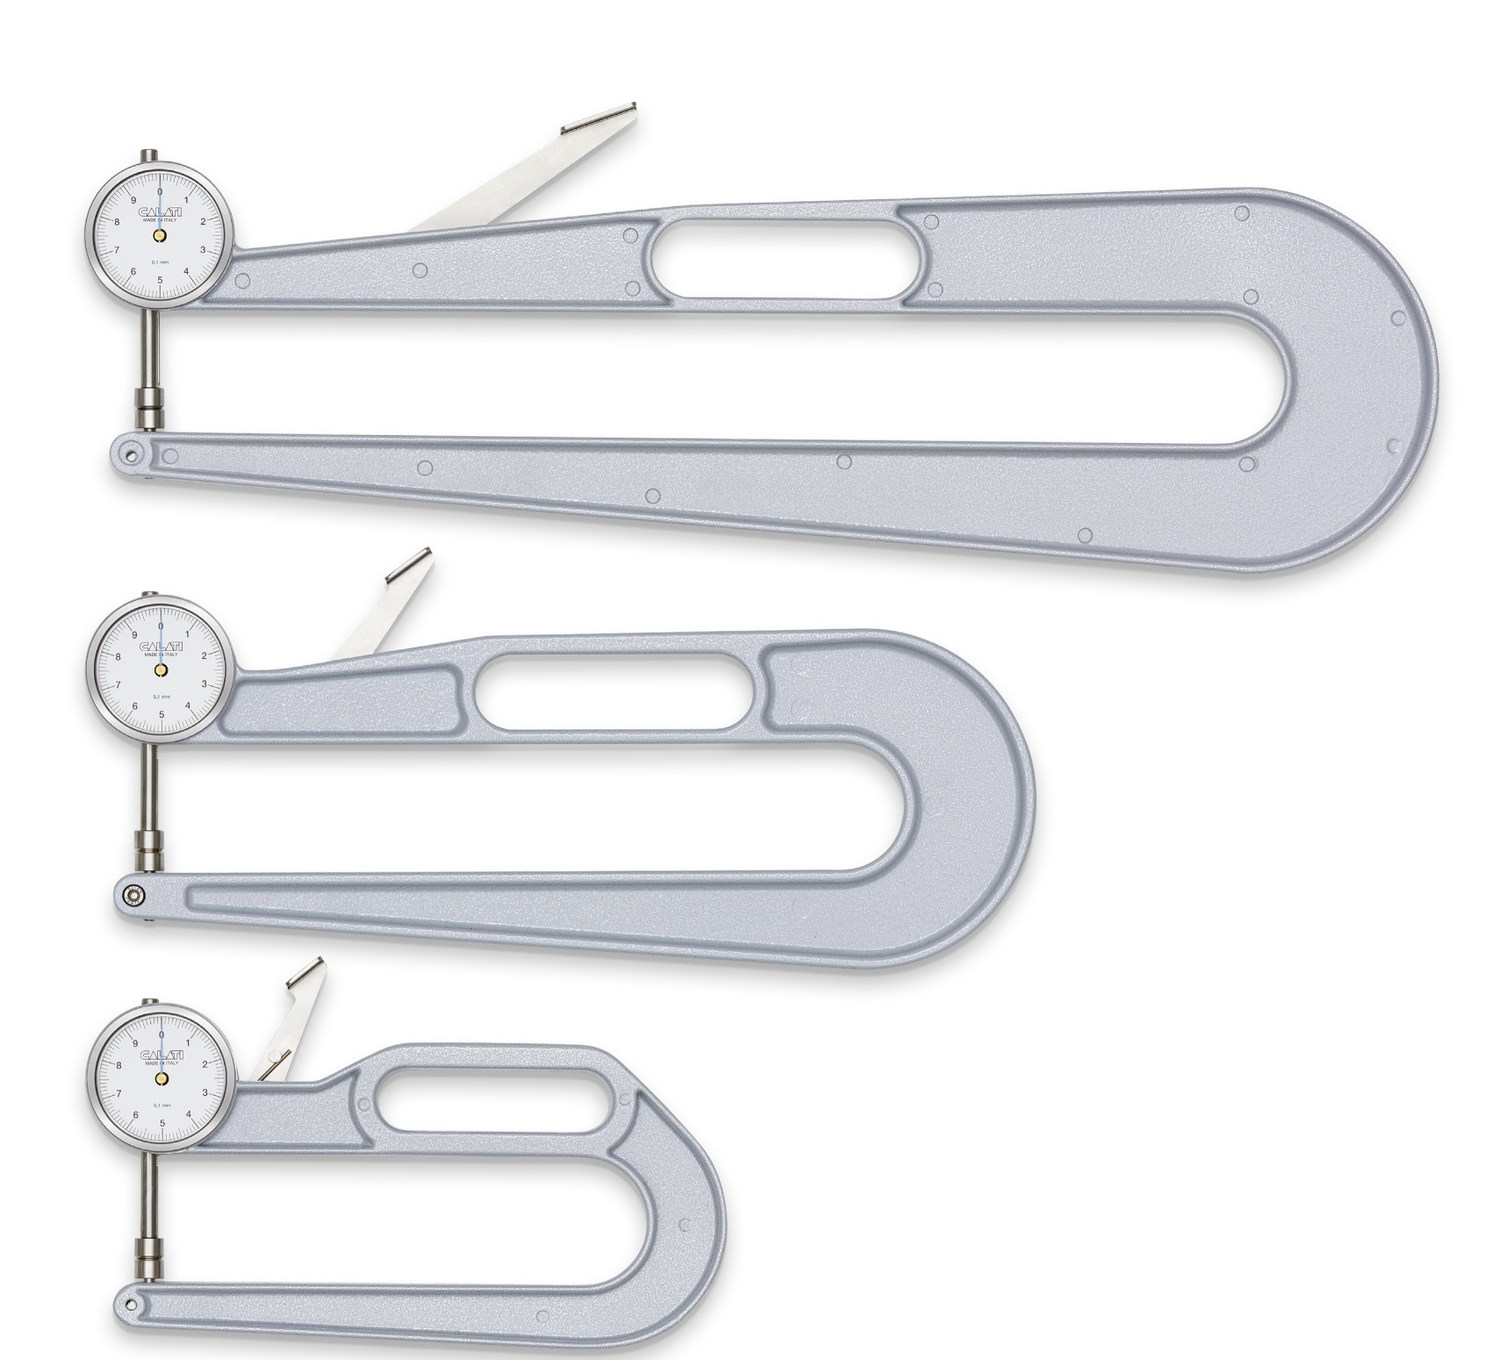
下图展示了 Calati 200、300 和 450 毫米叉形测厚仪。点击图片可查看大图。
案例照片:测量结果对比
Danese 核查结果:供应商使用的并非 Calati 原厂测厚仪
收到客户关于厚度读数不一致的反馈后,Danese 技术人员对供应商所用测厚仪的照片进行了核查,并与 Calati 原厂叉形测厚仪进行对照。我们发现两者的叉架铸件轮廓及局部结构存在明显差别,因此确认供应商所用设备并非 Calati 生产的原厂测厚仪。即使表盘外观看起来相似,也不能据此认定为同一产品。下方图片用绿色和红色标出了需要注意的铸件差异。
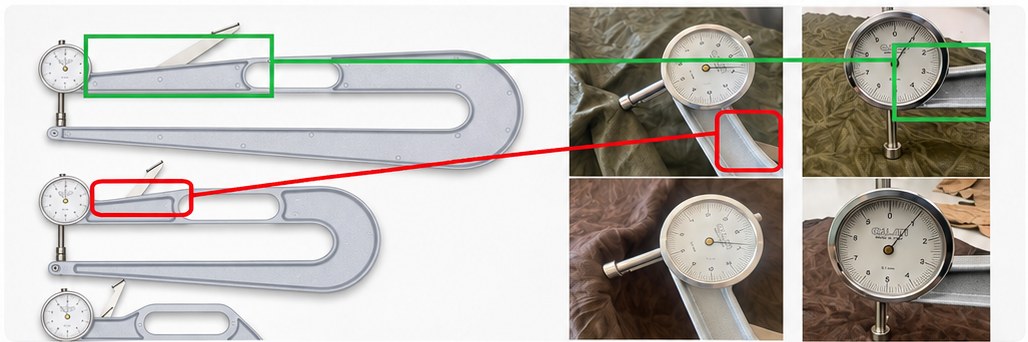
请注意:通过结构对比可以确认该设备并非 Calati 原厂产品,但不能仅凭照片断言 0.30 毫米的全部差异均由该设备引起。要确定原因,还应采用相同测量位置、测量条件和符合要求的仪器进行复测。
检查零位
将测厚仪提起,使其垂直于地面,不要放在桌面上。完全打开测量触点,再空载释放一至两次,以检查零位。
正确的测量步骤
完全打开触点,把皮革放在触点之间,让手柄自然落下,不要扶着、推动或强行按压。待指针稳定后读数,尽量避免仪器倾斜。
如何识别适合皮革测量的 Calati 原厂仪器?
是否为 Calati 原厂产品,不能只看表盘标识。应核对叉形机架的铸件结构、仪器型号、测量压脚及其规格,并向原厂确认。如需验证仪器,请联系 Danese 或 Calati。
常见问题:皮革测厚仪为什么会出现不同读数?
发现不同厚度,能立即认定皮革不合格吗?
不能。应先确认测量位置是否一致、皮革状态是否相同、测厚仪是否校零,以及测量压脚和弹簧测量力是否满足双方采用的检测要求。
只看 Calati 字样就能判断仪器是否为原厂产品吗?
不能。品牌标识不能替代对产品来源的核查。应检查机架铸件、仪器规格及来源;必要时请 Calati 原厂进行确认。
准确测量才能保护买卖双方的利益
正确校零、规范操作和选用适合的原厂测厚仪,比单纯节省采购成本更重要。想核对 Calati 测厚仪型号或确认仪器来源?请联系 Danese 技术团队。